Artykuł sponsorowany
Najczęstsze błędy przy montażu dodatkowej sprężyny na siłowniku klapy
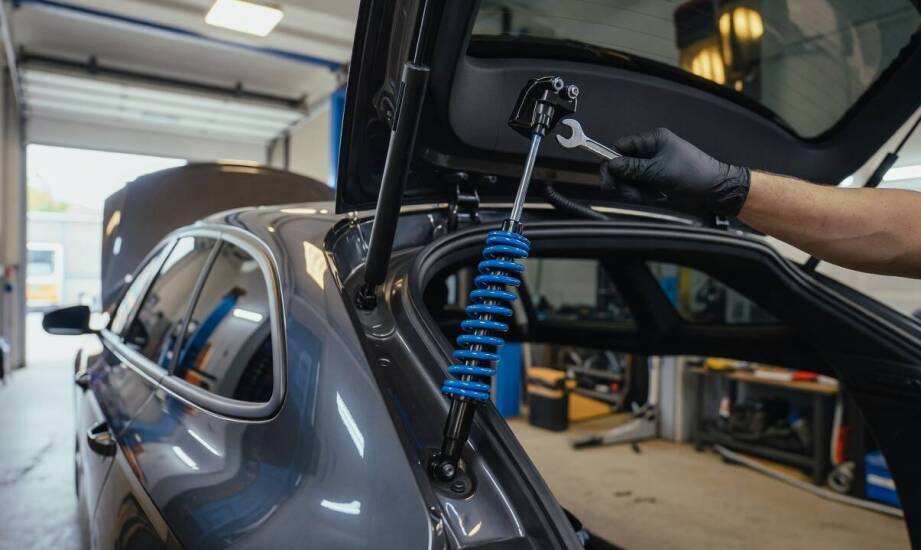
Dodatkowa sprężyna gazowa staje się potrzebna zazwyczaj wtedy, gdy opadająca klapa ma zbyt duży opór, źle zbalansowany ciężar albo zużytą charakterystykę podstawowego siłownika. Użytkownicy maszyn i urządzeń przemysłowych sięgają po takie wsparcie, aby skutecznie wyrównać siły w układzie mechanicznym. Sama decyzja o modyfikacji musi jednak ściśle łączyć się z odpowiednią procedurą instalacji. Dopiero podczas próbnego dopasowywania elementów widać wyraźnie wymagany skok roboczy, właściwy kierunek wektora siły oraz optymalne miejsce mocowania. Brak szczegółowej analizy tych trzech czynników prowadzi do szybkiego uszkodzenia całego mechanizmu obrotowego.
Przeczytaj również: Dlaczego laptop Asus Zenbook to idealny wybór dla profesjonalistów?
Błędy w doborze parametrów i wyznaczaniu punktu zaczepienia
Obliczanie siły wyporu wymaga wzięcia pod uwagę ciężaru samej osłony, odległości środka ciężkości od osi zawiasu oraz oczekiwanego kąta rozwarcia. Pomyłka w tych wyliczeniach sprawia, że przewymiarowana siła wyporu lub niewłaściwa długość komponentu wymuszają ciągłą pracę na skraju skoku tłoczyska. Układ stawia wtedy nienaturalny opór, a siłownik gazowy całkowicie odmawia złożenia się pod napierającym obciążeniem fizycznym. Zbyt krótki skok sprawia z kolei, że amortyzator bezustannie uderza o wewnętrzne ograniczniki. Generuje to szkodliwe przeciążenia strukturalne w skrajnych pozycjach pracy. Prawidłowa procedura określająca, jak założyć sprężynę na siłownik klapy, pozwala zachować optymalny kąt natarcia przez całą drogę otwierania osłony.
Przeczytaj również: Jakie urządzenia można sparować z telewizorem Sharp za pomocą kodów?
Zignorowanie zasad fizyki przy określaniu punktu zaczepienia drastycznie zmienia tor ruchu całego ciężaru. Sztywny montaż realizowany poprzez mocne dokręcenie ucha gwintowanego bez pozostawienia niezbędnego luzu roboczego wytwarza silne naprężenia boczne na wysuniętym tłoczysku. Przekrzywienie osi pracy szybko niszczy uszczelnienia cylindra i przyspiesza wycieranie się mosiężnej tulei prowadzącej. Skutkiem tego procesu jest gwałtowna dekompresja i całkowity wyciek gazu pędnego. Zastosowane mocowania w postaci przegubów kulowych czy specjalnych oczek wahliwych muszą zapewniać swobodę ruchu przynajmniej w jednej płaszczyźnie. Dopiero dokładna weryfikacja geometrii układu kinematycznego potwierdza, czy wdrożone rozwiązanie faktycznie odciąża główny napęd.
Przeczytaj również: Jakie innowacje technologiczne wspierają rozwój metod pomiarów światłowodowych?
Rozpoznawanie usterek po montażu i przeprowadzanie testów
Zakończenie fizycznej instalacji szybko weryfikuje poprawność wcześniejszych obliczeń poprzez pojawienie się wyraźnych objawów awarii. Nieprawidłowo zbalansowany układ zdradza się od razu wyczuwalnym grzaniem korpusu na skutek wewnętrznego tarcia. Ciężka maszyna szarpie przy próbie startu, powrót podnoszonej klapy staje się odczuwalnie nierówny, a w końcowej fazie domykania skokowo rośnie opór mechaniczny. Obok wzrostu temperatury pojawiają się nienaturalne sygnały akustyczne. Charakterystyczne skrzypienie lub metaliczne kliknięcia dochodzące z wnętrza cylindra świadczą o krzywieniu się pracującego tłoczyska. Funkcjonujący w obrębie tej samej stacji siłownik obrotowy również zaczyna pracować pulsacyjnie, jeśli wymusza nienaturalne wektory sił. Zjawiska zużyciowe potęgują się wielokrotnie podczas ciągłych cykli w trudnym środowisku produkcyjnym.
Właściwa korekta ustawień wymaga przeprowadzenia serii rygorystycznych testów praktycznych przed ostatecznym oddaniem urządzenia do ruchu. Zespół serwisowy EA KRAKÓW podczas prac montażowych wykorzystuje firmowe stanowisko do precyzyjnego napełniania i kontroli, co pozwala na bieżące dopasowanie ciśnienia amortyzatorów do konkretnej aplikacji mechanicznej. Ponad 25-letnie doświadczenie techniczne ułatwia szybkie wdrożenia, a dostęp do stałego magazynu gwarantuje błyskawiczną realizację dostaw potrzebnych komponentów. Sama obsługa techniczna na miejscu weryfikuje płynność podnoszenia bez najmniejszych zacięć oraz potwierdza brak bocznych luzów na mocowaniach. Wiarygodna ocena stabilności polega na wykonaniu od trzydziestu do pięćdziesięciu pełnych cykli roboczych pod rzędem. Symulacja nagłej awarii zasilania pneumatycznego pozwala z kolei sprawdzić, czy zmodernizowany układ samodzielnie i bezpiecznie utrzyma masę osłony w górnym martwym punkcie.
Prawdziwą przyczyną niestabilnej pracy osłon bywa najczęściej pierwotne przeciążenie samej osi obrotu, które montaż nowego amortyzatora wyłącznie demaskuje. Osiągnięcie poprawnej geometrii zawieszenia oraz staranna analiza sił fizycznych stanowią absolutny fundament bezpieczeństwa operatorów. Skrupulatne zachowanie reżimu technologicznego eliminuje boczne tarcie i trwale przywraca powtarzalność każdego cyklu maszyny. Wyeliminowanie niepożądanych naprężeń strukturalnych skutecznie zabezpiecza wargowe uszczelnienia cylindrów przed przedwczesnym zniszczeniem. Dzięki rzetelnemu podejściu do obliczeń cała linia produkcyjna odzyskuje pełną sprawność działania bez widocznych przerw awaryjnych.
Kategorie artykułów
Polecane artykuły

Jakie materiały najlepiej sprawdzają się w produkcji banerów?

Jakie są najważniejsze czynniki wpływające na efektywność chiptuningu?

Profesjonalne naprawy blacharskie jako sposób na przywrócenie pojazdu do stanu sprzed wypadku
